

พารามิเตอร์การตัดมีผลกระทบต่อความเค้นตกค้างของอะลูมิเนียมกลึง 6061 อย่างไร
ในฐานะซัพพลายเออร์ผู้ช่ำชองของ Machining Aluminium 6061 ฉันได้เห็นโดยตรงถึงการเปลี่ยนแปลงที่ซับซ้อนระหว่างพารามิเตอร์การตัดกับความเค้นตกค้างของชิ้นส่วนที่กลึง อะลูมิเนียม 6061 เป็นโลหะผสมที่ใช้กันอย่างแพร่หลายในอุตสาหกรรมต่างๆ รวมถึงยานยนต์ การบินและอวกาศ และอิเล็กทรอนิกส์ เนื่องจากมีการผสมผสานที่ยอดเยี่ยมของความแข็งแรง ความต้านทานการกัดกร่อน และความสามารถในการแปรรูป อย่างไรก็ตาม การทำความเข้าใจว่าพารามิเตอร์การตัดมีอิทธิพลต่อความเค้นตกค้างอย่างไรถือเป็นสิ่งสำคัญในการรับรองคุณภาพและประสิทธิภาพของผลิตภัณฑ์ขั้นสุดท้าย
ทำความเข้าใจกับความเค้นตกค้างในอะลูมิเนียมกลึง 6061
ความเค้นตกค้างคือความเค้นที่ยังคงอยู่ในวัสดุหลังจากแรงภายนอกที่เป็นสาเหตุทำให้วัสดุถูกกำจัดออกไป ในบริบทของการตัดเฉือนอะลูมิเนียม 6061 ความเค้นเหล่านี้จะเกิดขึ้นในระหว่างกระบวนการตัด สิ่งเหล่านี้สามารถส่งผลกระทบอย่างมีนัยสำคัญต่อคุณสมบัติทางกลของชิ้นส่วน เช่น อายุความล้า ความเสถียรของมิติ และการบิดเบี้ยว
ความเค้นตกค้างที่เป็นบวกสามารถนำไปสู่การแตกร้าวก่อนเวลาอันควรและลดอายุการใช้งานของความล้า ในขณะที่ความเค้นตกค้างที่เป็นลบสามารถช่วยเพิ่มความต้านทานต่อความล้าและการสึกหรอของวัสดุได้ ดังนั้นการควบคุมระดับและการกระจายของความเค้นตกค้างจึงมีความสำคัญต่อการใช้ส่วนประกอบอะลูมิเนียม 6061 ที่กลึงขึ้นรูปได้สำเร็จ
พารามิเตอร์การตัดและอิทธิพลต่อความเค้นตกค้าง
ความเร็วในการตัด
ความเร็วตัดเป็นหนึ่งในตัวแปรที่สำคัญที่สุดในการตัดเฉือน เมื่อความเร็วตัดเพิ่มขึ้น ความร้อนที่เกิดขึ้นที่บริเวณการตัดก็จะเพิ่มขึ้นเช่นกัน อุณหภูมิที่สูงขึ้นอาจทำให้เกิดการขยายตัวและการหดตัวเนื่องจากความร้อนของวัสดุ นำไปสู่การพัฒนาความเค้นตกค้าง
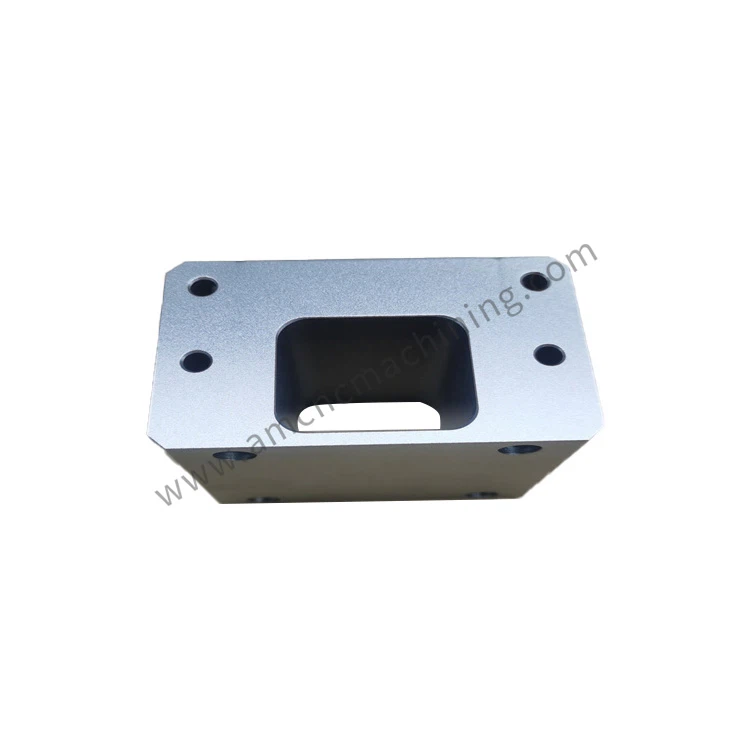

ที่ความเร็วตัดต่ำ วัสดุจะมีเวลาในการเปลี่ยนรูปพลาสติกมากขึ้น ส่งผลให้เกิดแรงกดตกค้างบนพื้นผิว อย่างไรก็ตาม เนื่องจากความเร็วตัดเพิ่มขึ้นเกินจุดที่กำหนด การทำความร้อนและความเย็นอย่างรวดเร็วอาจทำให้เกิดความเค้นตกค้างจากแรงดึงได้ ความเค้นดึงเหล่านี้อาจส่งผลเสียต่อประสิทธิภาพของชิ้นส่วน โดยเฉพาะอย่างยิ่งในการใช้งานที่ความต้านทานต่อความล้าเป็นสิ่งสำคัญ
สำหรับอะลูมิเนียม 6061 การค้นหาความเร็วตัดที่เหมาะสมถือเป็นสิ่งสำคัญในการสร้างสมดุลระหว่างความสามารถในการผลิตและการก่อตัวของความเค้นตกค้างที่เหมาะสม โดยทั่วไป แนะนำให้ใช้ความเร็วตัดปานกลางเพื่อลดการเกิดความเค้นดึงที่เป็นอันตรายให้เหลือน้อยที่สุด และส่งเสริมการก่อตัวของความเค้นตกค้างจากแรงอัดบนพื้นผิว
อัตราการป้อน
อัตราป้อนจะกำหนดความเร็วที่เครื่องมือตัดจะเคลื่อนเข้าสู่วัสดุ อัตราป้อนที่สูงขึ้นหมายถึงมีการขจัดวัสดุมากขึ้นต่อหน่วยเวลา ซึ่งสามารถเพิ่มแรงตัดและการสร้างความร้อนได้
เช่นเดียวกับความเร็วตัด อัตราป้อนที่สูงสามารถนำไปสู่การก่อตัวของความเค้นตกค้างของแรงดึง เนื่องจากภาระทางกลและความร้อนที่เพิ่มขึ้นบนวัสดุ ในทางกลับกัน อัตราป้อนที่ต่ำมากอาจส่งผลให้มีการเสียดสีระหว่างเครื่องมือกับชิ้นงานมากเกินไป ทำให้เกิดความเสียหายที่พื้นผิว และยังส่งผลต่อการกระจายความเค้นตกค้างด้วย
ในทางปฏิบัติ การเลือกอัตราการป้อนที่เหมาะสมถือเป็นการประนีประนอมระหว่างการบรรลุความสามารถในการผลิตที่สูงและการรักษาโปรไฟล์ความเค้นตกค้างที่เหมาะสม โดยทั่วไปแล้ว อัตราป้อนที่ช่วยให้สามารถขจัดวัสดุได้อย่างมีประสิทธิภาพโดยไม่สร้างความร้อนและแรงตัดมากเกินไป
ความลึกของการตัด
ความลึกของการตัดคือความหนาของวัสดุที่ถูกดึงออกในการผ่านเครื่องมือตัดเพียงครั้งเดียว ระยะกินลึกที่มากขึ้นหมายถึงมีการขจัดวัสดุมากขึ้นในคราวเดียว ซึ่งอาจนำไปสู่แรงตัดที่สูงขึ้นและการเกิดความร้อนได้
การเพิ่มระยะกินลึกอาจทำให้เกิดการเสียรูปพลาสติกอย่างมีนัยสำคัญในวัสดุ ส่งผลให้เกิดการกระจายตัวของความเค้นตกค้างที่ซับซ้อน ในบางกรณีอาจนำไปสู่การก่อตัวของความเค้นแรงดึงใกล้พื้นผิวและความเค้นอัดในชั้นใต้ผิวดินได้
เพื่อควบคุมความเค้นตกค้าง มักแนะนำให้ใช้การตัดหลายรอบโดยมีระยะกินลึกน้อยกว่า แทนที่จะใช้รอบเดียวที่มีความลึกมาก วิธีการนี้สามารถช่วยกระจายแรงตัดได้อย่างสม่ำเสมอมากขึ้น และลดภาระทางความร้อนและทางกลโดยรวมบนวัสดุ
ความสำคัญของพารามิเตอร์การตัดที่สมดุล
การค้นหาการผสมผสานพารามิเตอร์การตัดที่เหมาะสมเป็นสิ่งสำคัญในการลดความเค้นตกค้างในการตัดเฉือน Aluminium 6061 ซึ่งต้องอาศัยความเข้าใจที่ครอบคลุมเกี่ยวกับคุณสมบัติของวัสดุ คุณลักษณะของเครื่องมือตัด และข้อกำหนดเฉพาะของการตัดเฉือน
ด้วยการปรับพารามิเตอร์การตัดให้เหมาะสม เราจึงสามารถบรรลุโปรไฟล์ความเค้นตกค้างที่ดี ซึ่งช่วยเพิ่มประสิทธิภาพและความทนทานของชิ้นส่วน ตัวอย่างเช่นในการผลิตของชิ้นส่วนกลึงอลูมิเนียม CNCการควบคุมความเร็วตัด อัตราป้อน และความลึกของการตัดที่แม่นยำ ช่วยให้มั่นใจได้ว่าชิ้นส่วนจะมีผิวสำเร็จ ความแม่นยำของมิติ และความต้านทานต่อความล้าตามที่ต้องการ
ในทำนองเดียวกันสำหรับส่วนประกอบกลึงอลูมิเนียมการเลือกพารามิเตอร์ที่เหมาะสมสามารถช่วยลดโอกาสที่จะเกิดการบิดเบี้ยวในระหว่างขั้นตอนการประมวลผลที่ตามมา เช่น การอบชุบหรือการประกอบชิ้นส่วนด้วยความร้อน
ความเชี่ยวชาญของเราในฐานะซัพพลายเออร์ด้านการตัดเฉือนอะลูมิเนียม 6061
ในฐานะซัพพลายเออร์ชั้นนำด้าน Machining Aluminium 6061 เรามีประสบการณ์มากมายในการปรับพารามิเตอร์การตัดให้เหมาะสมเพื่อควบคุมความเค้นตกค้าง โรงงานผลิตที่ทันสมัยของเราติดตั้งเครื่องจักร CNC และเครื่องมือตัดขั้นสูง ช่วยให้เราบรรลุผลการตัดเฉือนที่มีความแม่นยำสูง
เราใช้การผสมผสานระหว่างการวิเคราะห์ทางทฤษฎีและการทดลองเชิงปฏิบัติเพื่อกำหนดพารามิเตอร์การตัดที่เหมาะสมที่สุดสำหรับแต่ละโครงการเฉพาะ ทีมวิศวกรและช่างเทคนิคผู้มีทักษะของเราจะตรวจสอบกระบวนการตัดเฉือนอย่างใกล้ชิดเพื่อให้แน่ใจว่าพารามิเตอร์การตัดจะคงอยู่ภายในช่วงที่แนะนำ
นอกเหนือจากความเชี่ยวชาญด้านเทคนิคของเราแล้ว เรายังให้ความสำคัญกับการควบคุมคุณภาพอีกด้วย เราทำการตรวจสอบของเราอย่างละเอียดชิ้นส่วนกลึงอลูมิเนียม CNCและส่วนประกอบเครื่องจักรอื่นๆ เพื่อให้มั่นใจว่าได้มาตรฐานคุณภาพสูงสุด ซึ่งรวมถึงการใช้วิธีการทดสอบแบบไม่ทำลายขั้นสูงเพื่อวัดความเค้นตกค้างและรับรองว่าเป็นไปตามข้อกำหนดการออกแบบ
บทสรุปและการเรียกร้องให้ดำเนินการ
โดยสรุป พารามิเตอร์การตัดมีผลกระทบอย่างมากต่อความเค้นตกค้างของอะลูมิเนียม 6061 ที่กลึงด้วยเครื่องจักร ด้วยการควบคุมความเร็วตัด อัตราป้อน และความลึกของการตัดอย่างระมัดระวัง เราสามารถลดการเกิดความเค้นดึงที่เป็นอันตรายให้เหลือน้อยที่สุด และสร้างโปรไฟล์ความเค้นตกค้างที่ดีซึ่งช่วยเพิ่มประสิทธิภาพการทำงานของชิ้นส่วน
หากคุณอยู่ในตลาดสินค้าคุณภาพสูงชิ้นส่วนกลึงอลูมิเนียม CNCหรือส่วนประกอบกลึงอลูมิเนียมเราขอเชิญคุณติดต่อเราเพื่อขอรายละเอียดเกี่ยวกับข้อกำหนดเฉพาะของคุณ ทีมผู้เชี่ยวชาญของเราพร้อมที่จะมอบโซลูชันที่ปรับแต่งตามความต้องการให้กับคุณ และรับรองว่าคุณจะได้รับผลิตภัณฑ์คุณภาพดีที่สุดในราคาที่แข่งขันได้
อ้างอิง
- คัลปักเจียน, เอส. และชมิด, เอสอาร์ (2009) วิศวกรรมการผลิตและเทคโนโลยี ห้องฝึกหัด.
- เทรนท์, อีเอ็ม, และไรท์, พีเค (2000) การตัดโลหะ บัตเตอร์เวิร์ธ - ไฮเนอมันน์
- สตีเฟนสัน, DA, และ Agapiou, JS (2006) ทฤษฎีและการปฏิบัติเกี่ยวกับการตัดโลหะ ซีอาร์ซี เพรส.


